
Flux industriels : rendre visible ce qui ralentit votre performance
Dans une entreprise industrielle, les flux industriels sont souvent la colonne vertébrale invisible de la performance.
Quand ils sont maîtrisés, l’entreprise répond plus vite, produit plus juste, livre plus sereinement et fatigue moins ses équipes.
Quand ils sont mal maîtrisés :
- Les stocks montent.
- Les délais glissent.
- Les équipes compensent.
- Les managers arbitrent dans l’urgence.
- Les priorités changent sans toujours être comprises.
- Les clients attendent.
- La trésorerie se bloque dans les encours.
À Bordeaux comme ailleurs, beaucoup de PME industrielles ne manquent pas d’efforts. Elles manquent surtout de visibilité sur ce qui ralentit réellement leur système.
C’est précisément pour cela qu’il faut parler de flux industriels.
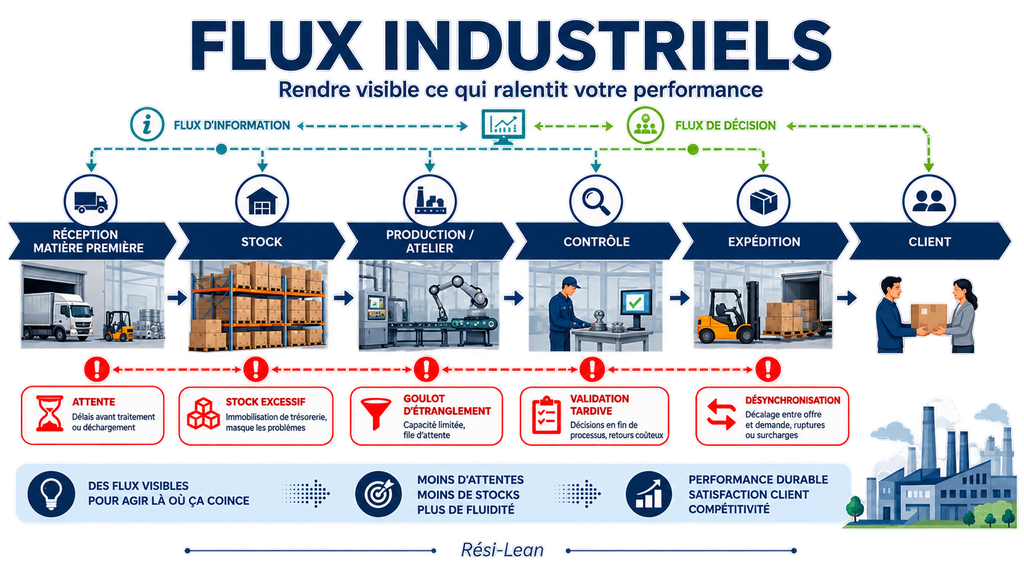
Non pas comme un concept théorique réservé aux grands groupes ou aux experts Lean. Mais comme un sujet très concret de performance terrain. Parce qu’un flux, ce n’est pas seulement ce qui circule. C’est aussi ce qui attend, ce qui bloque, ce qui revient en arrière, ce qui surcharge les équipes, ce qui consomme du cash et ce qui finit parfois par abîmer la satisfaction client.
Qu’est-ce que les flux industriels ?
Les flux industriels désignent l’ensemble des mouvements qui permettent à une entreprise de transformer une demande client en produit livré, facturé et, idéalement, encaissé.
On pense souvent d’abord au flux matière.
- Les composants.
- Les matières premières.
- Les produits semi-finis.
- Les encours.
- Les produits finis.
- Les palettes.
- Les déplacements dans l’atelier.
Mais les flux industriels ne sont pas uniquement physiques.
Il existe aussi des flux d’information : commandes, plannings, consignes, priorités, ordres de fabrication, validations, relances, indicateurs.
Il existe des flux de décision : arbitrages, choix de priorité, validations qualité, décisions commerciales, décisions d’achat, changements de planning.
Et il existe aussi un flux humain : la manière dont les équipes coopèrent, se transmettent les informations, alertent, décident, corrigent et apprennent ensemble.
Un flux industriel, ce n’est donc pas une ligne droite dessinée sur un plan. C’est un système vivant. Il bouge, il réagit, il se tend, il sature, il respire parfois. Et quand il ne respire plus, l’entreprise le sent très vite.
Pourquoi les flux industriels sont-ils si importants ?
Parce que les flux industriels révèlent la vraie santé d’une organisation.
Une entreprise peut avoir de bonnes machines, de bons professionnels, un carnet de commandes rempli et malgré tout perdre beaucoup de performance dans ses flux. Ce n’est pas toujours spectaculaire et c’est souvent discret.
Une commande qui attend une information.
Une matière disponible mais mal positionnée.
Un poste qui sature pendant qu’un autre attend.
Un planning modifié trois fois dans la journée.
Une validation qualité qui bloque l’expédition.
Un stock qui rassure mais qui cache un problème.
Une priorité client qui arrive trop tard à l’atelier.
Une équipe qui compense un système devenu trop flou.
À la fin, chacun a l’impression de faire de son mieux.
Et c’est souvent vrai. Mais le système, lui, ne fonctionne pas au bon rythme.
C’est là que les flux industriels deviennent un sujet stratégique.
Ils ont un impact direct sur les délais, la qualité, la productivité, les stocks, le besoin en fonds de roulement, la satisfaction client et la charge mentale des équipes.
Un flux industriel mal maîtrisé ne fait pas seulement perdre du temps.
Il use l’organisation, consomme de l’énergie, crée des tensions entre les services, fragilise la confiance. Il transforme les managers en pompiers.
Et, à force, il donne l’impression que l’urgence est devenue le mode normal de fonctionnement.
Les principaux problèmes de flux observés sur le terrain
Sur le terrain, les problèmes de flux industriels prennent souvent des formes très concrètes.
Il y a d’abord les lignes ou les postes désynchronisés.
- Une étape produit plus vite que la suivante.
- Une équipe attend la matière.
- Une autre attend une décision.
- Un poste accumule les encours.
- Un autre manque de charge.
- Le planning avance, mais le flux réel zigzague.
Il y a aussi les stocks tampons mal pilotés.
Ils donnent l’impression de sécuriser l’activité, mais ils peuvent masquer des problèmes plus profonds : fournisseurs instables, planning peu fiable, tailles de lots trop importantes, qualité incertaine, manque de confiance dans le système.
Il y a les instructions contradictoires ou tardives.
- Le commerce promet un délai.
- La production découvre une priorité.
- La qualité demande une reprise.
- Les achats relancent en urgence.
- La logistique prépare une expédition qui n’était pas prévue.
- Et chacun se demande pourquoi l’autre n’a pas anticipé.
Il y a enfin les collaborateurs sur-sollicités. Ce sont souvent eux qui absorbent les à-coups.
Ils adaptent, bricolent, déplacent, corrigent, reprennent.
Ils font tenir le système.
Et c’est là qu’il faut être lucide : une entreprise qui tient uniquement grâce à la compensation permanente de ses équipes n’est pas réellement robuste. Elle est courageuse mais fragile.
Flux matière, flux d’information et flux de décision : tout est lié
Une erreur fréquente consiste à ne regarder que le flux physique.
On observe les pièces, les postes, les palettes, les stocks, les machines. C’est nécessaire mais ce n’est pas suffisant.
Dans beaucoup de PME industrielles, ce qui bloque le flux matière vient souvent d’un problème d’information ou de décision.
- Une commande n’avance pas parce qu’une information client est incomplète.
- Un produit attend parce qu’une validation n’a pas été faite.
- Une équipe produit trop tôt parce que la demande réelle n’est pas claire.
- Un stock augmente parce qu’on n’a pas confiance dans le délai fournisseur.
- Un planning explose parce que les priorités ne sont pas arbitrées au bon niveau.
- Une ligne ralentit parce que les problèmes remontent trop tard.
Le flux physique montre les symptômes. Le flux d’information et le flux de décision expliquent souvent les causes.
C’est pour cela qu’un diagnostic de flux ne peut pas se limiter à regarder “ce qui bouge” dans l’atelier. Il faut aussi regarder ce qui ne circule pas assez bien : les priorités, les alertes, les arbitrages, les standards, les retours qualité, les données, les décisions.
Un flux industriel performant n’est pas seulement un flux qui va vite. C’est un flux lisible, synchronisé et pilotable.
Les 3 faux obstacles qui freinent les flux industriels
Dans les entreprises, les blocages de flux sont souvent justifiés par de fausses évidences.
Chez Rési-Lean, j’aime parler des 3 faux obstacles.
1. Le faux rythme
Le faux rythme, c’est quand l’entreprise pense être rapide parce que tout le monde court.
Mais courir n’est pas piloter.
Une équipe peut être très occupée et produire peu de valeur réelle.
Des urgences permanentes peuvent donner une impression d’activité intense, alors qu’elles cachent surtout un manque de stabilité, de priorisation ou de synchronisation.
Le bon rythme est celui qui permet de répondre à la demande client avec le moins d’attente, de reprise et de dispersion possible.
2. Le faux stock
Le faux stock, c’est le stock qui rassure mais qui protège surtout les dysfonctionnements internes.
Il est là “au cas où”.
- Au cas où le fournisseur serait en retard.
- Au cas où le planning changerait.
- Au cas où la qualité dériverait.
- Au cas où le client demanderait plus.
- Au cas où l’organisation ne tiendrait pas.
Certains stocks sont nécessaires. Mais d’autres immobilisent du cash, prennent de la place, masquent les problèmes et retardent les vraies décisions.
La question n’est pas : faut-il supprimer les stocks ?
La question est : quels stocks protègent réellement le client, et quels stocks protègent surtout notre désorganisation ?
3. Le faux besoin
Le faux besoin, c’est quand l’entreprise produit, achète, déplace ou contrôle quelque chose qui ne sert pas directement la valeur client.
- On fabrique trop tôt.
- On surqualifie.
- On double-saisit.
- On valide plusieurs fois.
- On déplace inutilement.
- On prépare une commande qui n’est pas prête à partir.
- On lance une action parce qu’elle rassure, pas parce qu’elle est utile.
Le faux besoin consomme de l’énergie sans renforcer la performance. Et cette énergie est précieuse.
Les conséquences de flux industriels mal maîtrisés
Un flux industriel mal maîtrisé a des conséquences visibles.
Désorganisation des postes de travail.
Perte de productivité.
Augmentation des encours.
Risque de rebuts ou de reprises.
Retards clients.
Tensions entre services.
Stress des équipes.
Difficultés à tenir les engagements.
Perte de visibilité sur la charge.
Cash immobilisé dans les stocks et les délais.
Mais il y a aussi des conséquences moins visibles.
- Un manager qui passe son temps à arbitrer les urgences ne fait plus progresser son équipe.
- Un dirigeant qui doit trancher tous les sujets ne prend plus assez de hauteur.
- Une équipe qui compense tous les jours finit par perdre confiance dans le système.
- Un client qui subit plusieurs retards finit par douter de la fiabilité de l’entreprise.
- Un atelier saturé par les encours finit par ne plus savoir ce qui est vraiment prioritaire.
Un flux déséquilibré ne fait donc pas que ralentir l’entreprise.
Il la fatigue, l’use, casse progressivement les dynamiques collectives. Et quand les flux sont flous, les tensions deviennent souvent personnelles.
- La production accuse le commerce.
- Le commerce accuse la production.
- La qualité passe pour celle qui bloque.
- La logistique découvre les urgences au dernier moment.
- Le dirigeant devient arbitre central.
Le sujet est souvent : où le système crée-t-il de la confusion ?
Comment rendre les flux industriels visibles ?
On ne peut pas améliorer un flux qu’on ne voit pas. C’est une règle simple.
Et pourtant, beaucoup d’entreprises pilotent encore leurs flux à partir d’impressions, de ressentis, d’alertes orales ou d’indicateurs trop éloignés du terrain.
Rendre un flux visible, c’est d’abord aller voir.
Depuis le terrain. Il faut marcher le flux. Observer les étapes. Regarder où ça attend. Comprendre où l’information se perd. Voir où les équipes compensent. Identifier où les décisions sont trop tardives. Mesurer les temps d’écoulement. Repérer les stocks, les encours, les retours arrière, les doublons, les irritants.
C’est exactement la logique du Gemba Walk : aller voir la réalité du travail pour comprendre avant d’agir. Ensuite, il faut cartographier.
La VSM, ou Value Stream Mapping, permet de représenter les flux de valeur : flux matière, flux d’information, stocks, attentes, temps de cycle, lead time, points de blocage et actions prioritaires. La VSM est particulièrement utile pour comprendre comment une demande client traverse l’entreprise, où elle ralentit, où elle consomme du cash et où elle perd de la valeur.
Enfin, il faut piloter. C’est là que le management visuel devient essentiel.
Une fois les flux rendus visibles, il faut suivre les écarts, les priorités, les actions, les responsables et les décisions attendues. Sinon, la cartographie reste un joli diagnostic. Et un diagnostic sans action, c’est un peu comme un extincteur vide : rassurant de loin, inutile quand ça chauffe.
VSM, Gemba Walk et management visuel : trois outils pour mieux piloter les flux
Pour améliorer les flux industriels, trois outils Lean se complètent très bien.
Le Gemba Walk permet d’aller voir la réalité du terrain.
- Il aide à comprendre les vrais problèmes, à écouter les équipes et à sortir des décisions prises trop loin du travail réel.
La VSM permet de cartographier le flux.
- Elle montre le chemin complet de la valeur, depuis la demande client jusqu’à la livraison. Elle met en évidence les attentes, les stocks, les encours, les ruptures d’information, le lead time, les goulots et les chantiers Kaizen prioritaires.
Le management visuel permet de piloter au quotidien.
- Il rend visibles les objectifs, les écarts, les priorités, les actions et les décisions attendues.
Ces trois outils évitent de tomber dans un piège fréquent : vouloir améliorer les flux industriels en lançant directement des solutions.
Avant de mettre un Kanban, il faut comprendre le flux.
Avant de réduire les stocks, il faut comprendre pourquoi ils existent.
Avant d’ajouter un indicateur, il faut savoir quelle décision il doit aider à prendre.
Avant de demander aux équipes de faire plus vite, il faut enlever ce qui les ralentit.
Comment améliorer durablement ses flux industriels ?
Améliorer les flux industriels ne consiste pas à demander aux équipes de travailler plus vite.
Dans beaucoup d’entreprises, elles travaillent déjà vite. Parfois trop vite.
Le sujet est plutôt de supprimer ce qui empêche le flux d’avancer correctement.
Première étape : clarifier la demande client.
Quel est le besoin réel ?
Quel délai doit être tenu ?
Quel niveau de qualité est attendu ?
Quelle fréquence de livraison ?
Quelle variabilité ?
Quel rythme faut-il respecter ?
Deuxième étape : rendre le flux visible.
Où commence-t-il ?
Où finit-il ?
Où attend-il ?
Où se désynchronise-t-il ?
Où se créent les encours ?
Où l’information arrive-t-elle trop tard ?
Troisième étape : identifier les goulots.
Un goulot peut être une machine, mais pas seulement. Il peut être une personne clé, une validation, une information, un arbitrage, un contrôle qualité, une étape administrative ou une décision qui remonte trop haut.
Quatrième étape : traiter les causes.
Pourquoi le flux bloque-t-il ?
Pourquoi les stocks augmentent-ils ?
Pourquoi les priorités changent-elles ?
Pourquoi les équipes compensent-elles ?
Pourquoi les problèmes reviennent-ils ?
Cinquième étape : piloter les actions.
Un flux ne s’améliore pas avec une bonne intention. Il faut des actions visibles, des responsables, des délais, des rituels, des standards et un suivi régulier.
Sixième étape : apprendre.
Chaque problème de flux doit devenir une occasion d’apprentissage. Pas une occasion de chercher un coupable. Une organisation performante n’est pas une organisation sans problème. C’est une organisation qui voit ses problèmes, les traite et apprend d’eux.
Remettre du flux, c’est redonner de la maîtrise
Les flux industriels sont au cœur de la performance durable. Ils relient la matière, l’information, les décisions, les équipes, les clients et la trésorerie. Quand ils sont maîtrisés, l’entreprise gagne en réactivité, en fiabilité et en sérénité. Quand ils sont subis, elle accumule les attentes, les stocks, les urgences, les tensions et les retards.
Améliorer les flux industriels ne veut pas dire complexifier l’organisation. Cela veut dire rendre visible ce qui ralentit, comprendre les vrais blocages, traiter les causes et redonner du rythme au système.
Chez Rési-Lean, l’objectif n’est pas d’appliquer des outils Lean pour appliquer des outils.
L’objectif est de partir du terrain, de rendre les flux visibles, de réduire les gaspillages, de clarifier les priorités et de construire avec les équipes une performance plus humaine, plus durable et plus résiliente.
Basé près de Bordeaux, Rési-Lean accompagne les PME industrielles, les dirigeants et les équipes opérationnelles en Gironde et en Nouvelle-Aquitaine pour mieux comprendre leurs flux, réduire leurs encours, améliorer leurs délais et retrouver une organisation qui respire.
Vous êtes dirigeant, manager ou responsable opérationnel à Bordeaux, en Gironde ou en Nouvelle-Aquitaine, et vous sentez que
- Vos flux industriels ralentissent votre performance ?
- Vos équipes travaillent dur, mais les délais restent instables ?
- Vos stocks augmentent sans vraiment sécuriser le client ?
- Vos managers passent trop de temps à gérer les urgences ?
Parlons-en simplement, à partir de votre réalité terrain.
Un diagnostic de flux permet souvent de rendre visibles les attentes, blocages, encours, désynchronisations et décisions tardives qui fatiguent l’organisation.
Pour aller plus loin
Si vous souhaitez rendre vos priorités, vos problèmes et vos actions plus visibles sur le terrain, vous pouvez découvrir l’approche de Rési-Lean.
👉 Cliquez ici pour mes accompagnements

